Kierowca otwiera naczepę w centrum dystrybucyjnym pod Paryżem, a z wnętrza wyłania się widok, którego żaden producent nie chce oglądać: przechylona paleta, wgniecione narożniki dolnych kartonów i charakterystyczny dźwięk pękniętej płyty laminowanej przy próbie rozładunku wózkiem widłowym. Taki scenariusz to dla polskiego eksportera mebli początek kosztownego łańcucha problemów. Nagle okazuje się, że perfekcyjnie zaprojektowany stół czy nowoczesna komoda tracą całą swoją wartość handlową jeszcze przed trafieniem na ekspozycję lub do klienta końcowego.
Wysyłka mebli poza granice kraju stawia przed opakowaniem zupełnie inne wymagania niż dystrybucja krajowa. Dłuższy czas tranzytu, wielokrotne przeładunki w hubach logistycznych, zróżnicowane strefy klimatyczne i dynamiczne przeciążenia w naczepach lub kontenerach morskich bezlitośnie weryfikują każde niedopatrzenie. Zrozumienie mechaniki uszkodzeń i wdrożenie profesjonalnych standardów pakowania to jedyna droga do zabezpieczenia rentowności kontraktów eksportowych.
Reklamacje z rynków zagranicznych – ukryty koszt, który podcina skrzydła eksporterom
Wielu producentów kalkuluje koszty ekspansji zagranicznej przez pryzmat marży produkcyjnej, kosztów surowca i podstawowych stawek frachtu. Prawdziwe ryzyko finansowe kryje się jednak w kolumnie strat logistycznych. Gdy mebel ulega uszkodzeniu kilkaset lub kilka tysięcy kilometrów od fabryki, tradycyjne metody naprawy błędu przestają działać.
Finansowy i wizerunkowy ciężar uszkodzeń w kanale B2B
Koszt uszkodzenia towaru w transporcie międzynarodowym rzadko ogranicza się do wartości samej uszkodzonej formatki czy elementu tapicerowanego. W kanale B2B uruchamia się cała lawina wydatków operacyjnych. Logistyka zwrotna pojedynczej palety z zagranicy jest często ekonomicznie nieuzasadniona, co zmusza eksportera do pokrycia kosztów utylizacji mebla na miejscu docelowym – a opłaty za zagospodarowanie odpadów wielkogabarytowych w Europie Zachodniej czy Skandynawii bywają drastycznie wysokie. Do tego dochodzą dotkliwe kary umowne nakładane przez sieci handlowe i platformy e-commerce za opóźnienia w dostawach lub niespełnienie rygorystycznych wskaźników jakościowych (SLA).
Jeszcze groźniejsza jest erozja relacji handlowych. Zagraniczny dystrybutor, który regularnie otrzymuje uszkodzone dostawy, traci cierpliwość. Każda partia z wadami transportowymi dezorganizuje pracę jego magazynu, generuje opóźnienia wobec klientów docelowych i zmusza do angażowania personelu w sporządzanie protokołów szkody. Nawet najbardziej konkurencyjna cena mebli nie zrekompensuje partnerowi strat operacyjnych, co w konsekwencji prowadzi do nieprzedłużenia kontraktu na kolejny sezon.
Nie wolno zapominać o wewnętrznym obciążeniu firmy. Zespoły obsługi klienta, handlowcy i działy jakości zamiast skupiać się na rozwijaniu sprzedaży na nowych rynkach, grzęzną w wielotygodniowych bataliach z ubezpieczycielami i przewoźnikami. Zbieranie dokumentacji fotograficznej, udowadnianie prawidłowego załadunku i sporządzanie odwołań generują setki roboczogodzin, których koszt rzadko bywa ujmowany w standardowych raportach finansowych.
Dlaczego standardowe opakowanie krajowe zawodzi na trasach międzynarodowych?
Przekonanie, że opakowanie sprawdzające się na trasie z Kępna do Warszawy poradzi sobie również w drodze do Madrytu, Oslo czy Chicago, jest jednym z najczęstszych błędów polskich producentów. Dystrybucja międzynarodowa rządzi się zupełnie innymi prawami fizyki i logistyki.
Łańcuch logistyczny pod lupą – siły działające na ładunek
W transporcie drobnicowym (LTL – Less Than Truckload) meble nie jadą bezpośrednio z fabryki do magazynu odbiorcy. Ładunek trafia po drodze do kilku hubów przeładunkowych typu cross-dock. Na każdym takim etapie paleta jest zdejmowana, przewożona wózkiem widłowym, przestawiana w strefie buforowej i ponownie ładowana na inną naczepę. Każdy kontakt wideł wózka z paletą to ryzyko uderzenia, a każda zmiana naczepy zwiększa prawdopodobieństwo, że cięższy ładunek innego nadawcy zostanie postawiony zbyt blisko delikatnych paczek meblowych.
Kolejnym czynnikiem są przeciążenia dynamiczne i drgania o niskiej częstotliwości. Wielogodzinna jazda po zróżnicowanej nawierzchni wprowadza ładunek w ciągły rezonans. W meblach pakowanych na płasko (flat-pack) powoduje to mikroruchy elementów wewnątrz kartonu. Polakierowane lub foliowane fronty ocierają się o siebie z częstotliwością setek drgań na minutę. Jeśli nie zostały odseparowane odpowiednim materiałem, na powierzchni powstają trudne do usunięcia zmatowienia, przetarcia, a nawet mikropęknięcia lakieru.
W transporcie morskim oraz podczas dalekich tras kołowych przez różne strefy klimatyczne dochodzi groźne zjawisko tzw. „deszczu kontenerowego”. Dobowe wahania temperatury w szczelnie zamkniętym kontenerze lub pod plandeką prowadzą do przekroczenia punktu rosy. Wilgoć skrapla się na suficie i ścianach ładowni, po czym opada bezpośrednio na kartony. Zwykła tektura falista chłonie wodę z powietrza, co drastycznie obniża jej wytrzymałość na ściskanie (BCT – Box Compression Test). W efekcie dolne kartony w stosie zapadają się pod własnym ciężarem mebli, miażdżąc zawartość.
Dobór materiałów ochronnych – jak stworzyć bezpieczną barierę dla mebli
Skuteczne zabezpieczenie mebla na eksport wymaga podejścia warstwowego. Żaden pojedynczy materiał nie chroni jednocześnie przed naciskiem statycznym, uderzeniami punktowymi, zarysowaniami i wilgocią. Kluczem jest harmonijne zestawienie odpowiednich surowców w zależności od wagi i geometrii wyrobu.
Tektura i wypełnienia dopasowane do wagi oraz podatności elementów
Fundamentem bezpiecznego opakowania eksportowego jest tektura falista o odpowiedniej gramaturze i konstrukcji fal. O ile w transporcie lokalnym lekkich elementów dopuszcza się tekturę 3-warstwową, o tyle w eksporcie standardem powinna być tektura 5-warstwowa (np. kombinacja fali BC lub EB o gramaturze powyżej 600–700 g/m²). Dla ciężkich brył drewnianych lub kamiennych blatów niezbędna staje się tektura 7-warstwowa (np. fala AAC). Warto wybierać kartony z warstwą zewnętrzną z papieru typu kraftliner z pierwotnych włókien celulozowych, który zachowuje sztywność w warunkach podwyższonej wilgotności znacznie lepiej niż tani testliner z makulatury.
Równie istotna jest ochrona newralgicznych stref mebla, czyli rogów i krawędzi. To one absorbują energię przy ewentualnym upadku paczki lub uderzeniu o burtę naczepy. Stosowanie samych kartonowych formatek to za mało. Niezbędne są dedykowane narożniki z litej tektury prasowanej pod wysokim ciśnieniem lub profile z pianki polietylenowej (PE) o profilu L, U lub WS. Pianka PE charakteryzuje się doskonałą pamięcią kształtu – po u
derzeniu wraca do pierwotnej formy, skutecznie amortyzując kolejne wstrząsy podczas wieloetapowego transportu.
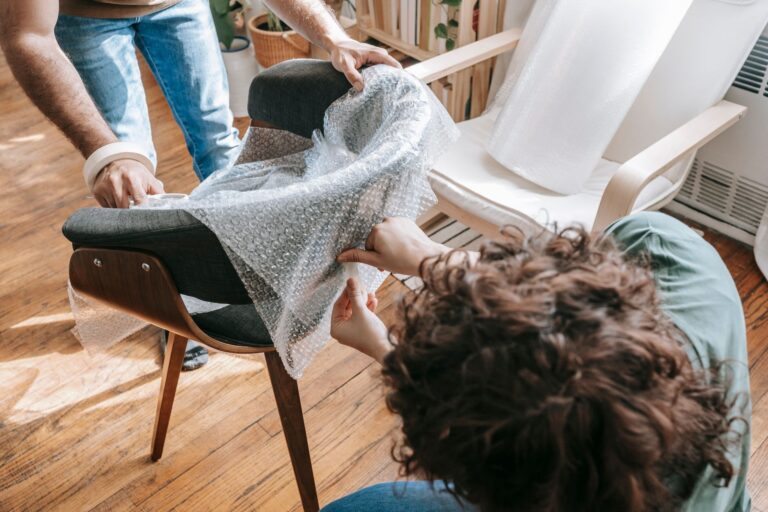
Bezpośredni kontakt powierzchni mebla z twardym kartonem niesie ze sobą ryzyko mikrouszkodzeń wykończenia. Dlatego warstwę bezpośrednią powinna stanowić pianka polietylenowa o grubości minimum 1–2 mm, miękka włóknina polipropylenowa (fizelina meblowa) lub specjalistyczny papier z barierą antyadhezyjną. Chronią one lakier, fornir czy laminat przed przetarciem spowodowanym drganiami. W przypadku mebli tapicerowanych kluczowe jest zastosowanie grubej folii LDPE (często z dodatkiem regranulatu) z otworami mikrowentylacyjnymi, które zapobiegają kondensacji pary wodnej pod osłoną, a zarazem chronią tkaninę przed zabrudzeniami magazynowymi.
Wreszcie, w transporcie morskim i długodystansowym niezbędnym elementem wyposażenia opakowania stają się pochłaniacze wilgoci na bazie żelu krzemionkowego (silikażelu) lub glinki bentonitowej. Woreczki desykantowe umieszczone wewnątrz paczki aktywnie obniżają wilgotność względną powietrza w opakowaniu, chroniąc elementy z litego drewna przed pęcznieniem, a metalowe okucia przed korozją.
Stabilizacja jednostki ładunkowej – reguły bezpiecznej paletyzacji na eksport
Nawet najlepiej zabezpieczona pojedyncza paczka ulegnie zniszczeniu, jeśli jednostka paletowa nie zostanie właściwie skomponowana i usztywniona. W logistyce międzynarodowej paleta stanowi integralną całość konstrukcyjną – błąd na poziomie jej formowania destabilizuje cały ładunek w naczepie.
Geometria stosu i mechaniczne wiązanie ładunku
Pierwszym krokiem jest rygorystyczny dobór nośnika. W transporcie poza Unię Europejską (np. do Wielkiej Brytanii, USA czy Kanady) bezwzględnym wymogiem formalnym jest stosowanie palet poddanych obróbce termicznej, oznaczonych certyfikatem ISPM 15 (z symbolem kłosa zboża – IPPC). Paleta musi być dobrana pod kątem nośności dynamicznej, a jej stan techniczny nie może budzić żadnych zastrzeżeń – pęknięte deski czy wystające gwoździe natychmiast dyskwalifikują nośnik.
Podczas układania kartonów na palecie kluczowe znaczenie mają dwie zasady:
- Zakaz nawisów: Paczki nie mogą wystawać poza obrys palety nawet o centymetr. Wystający karton traci podparcie od dołu, a jego krawędzie przejmują całą siłę uderzeń bocznych w transporcie i przy załadunkach wózkami.
- Wyrównanie krawędzi (układ kolumnowy): Największą wytrzymałość na ściskanie karton osiąga w swoich pionowych narożnikach. Układanie pudeł w równych pionowych kolumnach (jedno dokładnie nad drugim) pozwala przenieść największe obciążenia pionowe bez ryzyka zmiażdżenia dolnych warstw. Układ w cegiełkę, choć stabilizuje ładunek poprzecznie, osłabia odporność na ściskanie nawet o 40–50%.
Do scalenia ładunku z paletą nie wystarczy sama folia stretch. Niezbędne jest użycie taśm spinających – poliestrowych (PET) lub polipropylenowych (PP) o wysokiej elastyczności. Taśma musi obejmować nie tylko towar, ale również przechodzić pod deskami górnymi palety. Miejsca styku taśmy z kartonami należy bezwzględnie zabezpieczyć kątownikami ochronnymi z grubej tektury litej lub plastiku, aby taśma nie wcinała się w krawędzie mebli podczas napinania i w trakcie jazdy.
Owijanie folią stretch (najlepiej maszynowe, z kontrolowanym wstępnym naciągiem pre-stretch) powinno zaczynać się od podstawy palety. Wykonanie 3–4 pełnych owinięć łączących spód ładunku z klockami palety gwarantuje, że meble nie zsuną się z podstawy podczas gwałtownego hamowania pojazdu. Szczyt palety warto zabezpieczyć płaską przekładką z tektury 5-warstwowej lub wodoodpornym kapturem foliowym.
Pozorne oszczędności i błędy montażowo-pakowe generujące straty
Większość uszkodzeń eksportowych wynika ze zrutynizowanych procedur na pakowni oraz prób optymalizacji kosztów w niewłaściwych obszarach. Różnica w cenie między profesjonalnym zabezpieczeniem a prowizorką wynosi zazwyczaj kilkanaście złotych na paczce – koszt likwidacji szkody zagranicznej to setki lub tysiące euro.
Najczęstsze pułapki na stanowiskach pakowania:
- Pozostawianie wolnej przestrzeni w kartonie: Luźno umieszczone elementy mebla poruszają się wewnątrz opakowania jak tłok. Każde hamowanie powoduje uderzenia w ścianki kartonu od środka. Puste przestrzenie muszą być wypełnione dopasowanymi blokami pianki, tekturą o strukturze plastra miodu lub poduszkami powietrznymi o wysokiej gęstości.
- Niewłaściwy dobór taśmy klejącej: Zwykłe taśmy z klejem akrylowym tracą przyczepność w niskich temperaturach (np. podczas tranzytu zimą przez Europę Środkową lub Skandynawię). Karton rozkleja się samoistnie pod wpływem naciągu i wilgoci. W eksporcie standardem powinny być taśmy solventowe (kauczuk naturalny) lub wzmacniane włóknem szklanym taśmy papierowe aktywowane wodą, które tworzą nierozerwalne wiązanie z kartonem.
- Luźne akcesoria montażowe: Woreczek ze śrubami, mimośrodami czy metalowymi uchwytami wrzucony luzem do kartonu to gwarancja uszkodzenia. Pod wpływem wstrząsów ostre metalowe elementy potrafią przebić folię ochronną i porysować sąsiadujące fronty lakierowane. Okucia powinny być pakowane w osobne, sztywne kartoniki i unieruchamiane w wyznaczonej wkładce buforowej.
- Brak jasnej i czytelnej komunikacji wizualnej: Etykiety logistyczne oraz oznaczenia manipulacyjne („Góra/Dół”, „Ostrożnie – szkło”, „Zakaz piętrowania”) muszą być umieszczone w widocznych miejscach na co najmniej dwóch przeciwległych ścianach palety. Zignorowanie wskaźników przechyłu (TiltWatch) czy wstrząsu (ShockWatch) przy ładunkach wysokomarżowych odbiera producentowi narzędzie do natychmiastowego udowodnienia winy przewoźnika.
Ostatecznym krokiem przed wdrożeniem nowego systemu pakowania do stałej produkcji eksportowej powinno być przeprowadzenie standaryzowanych testów transportowych (np. według norm ISTA – International Safe Transit Association) lub wykonanie próbnych wysyłek z rejestratorami przeciążeń. Tylko empiryczna weryfikacja opakowania w realnych warunkach drogowych i morskich pozwala wyeliminować słabe punkty, zanim staną się one źródłem kosztownych reklamacji i utraty zaufania zagranicznych partnerów handlowych.
Procedura kontrolna przed wysyłką – 5-punktowy audyt stanowiskowy
Aby wyeliminować czynnik błędu ludzkiego na stanowiskach pakowania, warto wdrożyć zwięzłą procedurę weryfikacji każdej partii opuszczającej zakład. Krótka lista kontrolna realizowana przez kierownika pakowni lub kontrolera jakości powinna obejmować:
- Test luzu wewnętrznego: dynamiczne poruszenie pojedynczą paczką testową – brak jakichkolwiek dźwięków przesuwania się elementów, okuć czy uderzeń wewnątrz kartonu.
- Weryfikację geometrii palety: brak nawisów krawędziowych, idealnie pionowe prowadzenie kolumn kartonów oraz obecność kątowników zabezpieczających pod taśmami spinającymi.
- Integrację nośnika z towarem: sprawdzenie, czy minimum 3 dolne zwoje folii stretch oraz taśmy PET stabilnie kotwiczą ładunek do klocków i desek palety ISPM 15.
- Ciągłość bariery przeciwwilgociowej: kontrola obecności pochłaniaczy wilgoci wewnątrz paczek oraz szczelności górnego kaptura foliowego na jednostce ładunkowej.
- Kompletność etykietowania: obecność czytelnych oznaczeń kierunkowych i etykiet ostrzegawczych na minimum dwóch przeciwległych bokach palety.
Inwestycja w materiały packagingowe klasy przemysłowej oraz wdrożenie rygorystycznych standardów paletyzacji zwraca się błyskawicznie w postaci redukcji kosztów obsługi szkód, braku konieczności organizowania kosztownych dosyłek ekspresowych i zachowania nienagannej reputacji u zagranicznych kontrahentów.